1200重卷纵切机组
一、用途:
1200m重卷纵切机组用于将退火平整后最大卷重为20T的大直径钢卷,经切头、切边、检查及涂油后,重卷分切成小直径钢卷,并打捆、称重,或切头、纵切分条并涂油后卷取成多条窄带卷,并打捆、称重。
二、机组性能:
1 、原材料规格
①原料状态:退火平整后的冷轧带钢卷和冷轧带钢卷
②原料材质:低碳钢、碳素结构钢、优质碳素钢
③代表钢号:Q195一Q235、08AL、10#、20#、Q295一Q345
④材料性能:δb≤650N/mm2
δs≤345N/mm2
⑤厚度:O.2-2.Omm
⑥宽度:700-1100mm
⑦卷材内径:Φ610mm
⑧卷材外径:≤Φ1900mm
⑨最大卷重:20T
⑩钢卷错层公差:≤±2mm
⑾钢卷塔形:≤15mm
⑿镰刀弯:≤20mm/10000mm
2、成品
①厚度:O.2-2.0mm
②宽度:200-1050mm
③卷材内径:Φ510mm(加护板可达到Φ6lOmm)
④卷材外径:≤Φ1900mm
⑤最大重量:20T
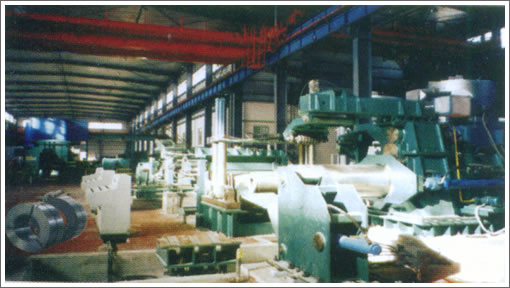
CJ2×1450重卷机组(用户:天津二轧)
|
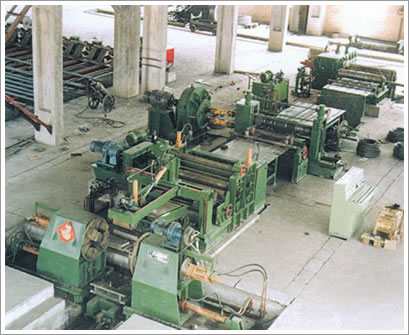
JZ6×1600纵剪(分条)机组生产线 厚板纵剪机组 纵剪机组是由开卷、引料、剪切、卷取等各种不同作用的设备组成的一条生产线。它的主要功能是将宽的钢带卷延长度方向剪切成较窄的一定尺寸的钢带卷,为以后轧制、焊管、冷弯成型、冲压等工序制备坯料。 厚板纵剪机组技术参数 | 型号及名称 | 原 材 料 规 格 | 成品规格 | 机 组 性 能 | | 材质 | 厚度
mm | 宽度
mm | 卷料外径
mm | 卷料内径
mm | 卷料重量
t | 钢带宽度
mm | 剪切速度
m/min | 占地面积
mm | 机组总重
t | JZ4×300
纵剪机组 | 普碳钢 | 0.8~4 | 300 | Ø1200 | Ø550~Ø650 | ≤1 | 60~300 | 20~60 | 5.7×3 | 10 | JZ4×600
纵剪机组 | 普碳钢 | 0.5~4 | 600 | Ø1000~Ø1450 | Ø520 | ≤7 | 50~600 | 30 | 17×7 | 20 | JZ4ⅢA×1300
液压纵剪机组 | 普碳钢
不锈钢 | 0.5~4
0.5~2 | 600~1300 | ≤Ø1500 | Ø550~Ø650 | ≤12 | 50~1300 | 15~30 | 20×8.5 | 40 | JZ4×1600
纵剪机组 | 普碳钢 | 0.5~4 | 900~1600 | ≤Ø1300 | Ø550~Ø650 | ≤10 | 60~1600 | 30 | 17×8 | 30 | JZ4ⅡA×1600
液压纵剪机组 | 普碳钢 | 0.5~4 | 900~1600 | ≤Ø1800 | Ø550~Ø650 | ≤12 | 60~1600 | 30 | 21×8 | 36 | JZ6×1600
液压纵剪机组 | 普碳钢 | 0.5~6 | 900~1600 | ≤Ø1800 | Ø508~Ø750 | ≤16 | 60~1600 | 40 | 25×11 | 82 | JZ8×1600
液压纵剪机组 | 普碳钢 | 2~8 | 900~1600 | ≤Ø1500 | Ø550~Ø650 | ≤18 | 60~1550 | 20~40 | 19×7 | 87 |
|
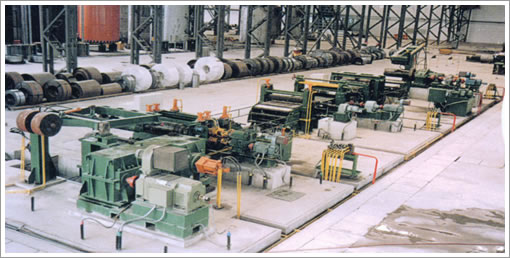
JZ1.5×1250纵剪机组
薄板纵剪机组技术参数 | 型号及名称 | 原 材 料 规 格 | 成品规格 | 机 组 性 能 | 材质
mm | 厚度
mm | 宽度
mm | 卷料外径
mm | 卷料内径
mm | 卷料重量
t | 钢带宽度
mm | 剪切速度
m/min | 占地面积
mm | 机组总重
t | JZ1.2×600
纵剪机组 | Ø235 | 0.2~1.2 | 180~600 | ≤Ø1500 | Ø480~Ø540 | ≤1.5 | ≥18 | 4~40 | 13×6 | 17 | JZ1.2×1250
纵剪机组 | Ø235 | 0.2~1.2 | 700~1100 | ≤Ø1600 | Ø470~Ø520 | ≤12.5 | 500~1100 | 0~150 | 25×9 | 54 | JZ1.2×1250
纵剪机组 | Ø235 | 0.2~1.2 | 300~1300 | ≤Ø1600 | Ø500~Ø560 | ≤10 | ≥60 | 10~35 | 13×7 | 20 | JZ1.2×1250
纵剪机组 | Ø235 | 0.2~1.2 | 300~1600 | ≤Ø1600 | Ø500~Ø560 | ≤10 | ≥60 | 10~50 | 28×8 | 20 |
|
 隔热彩钢板
 地址:河北省廊坊市廊大路9公里处